PL

Kluczowy wniosek: Szybka maszyna VFFS może w idealnych warunkach dostarczać 30–120 worków na minutę, ale prawdziwym ograniczeniem linii pakującej rzadko jest sama maszyna. Płaskość folii, konsystencja rolki, wydajność uszczelniacza i konstrukcja worka określają, jak blisko jest wydajność znamionowa. Zespoły, które dopasowują strukturę folii do produktu i geometrię rury formującej, odnotowują dłuższy czas pracy i mniej odrzuconych toreb niż zespoły, które po prostu kupują najszybszą ramę.
Co właściwie oznacza „wysoka prędkość” na pionowej linii zgrzewania formy
Pionowa maszyna do formowania i napełniania (VFFS) formuje torebkę z płaskiej rolki folii, wypełnia ją produktem, zgrzewa i tnie w jednym ciągłym procesie. Etykieta „duża prędkość” jest powszechnie stosowana w całej branży: niektórzy dostawcy używają jej w przypadku maszyn pracujących z szybkością 60 worków na minutę, podczas gdy zintegrowane systemy ruchu ciągłego przekraczają 150 worków na minutę w przypadku małych saszetek typu poduszki.
W przypadku większości produkcji żywności i karmy dla zwierząt domowych praktyczna strefa dużej prędkości mieści się w zakresie od 60 do 140 worków na minutę. Prędkość znamionowa maszyny zakłada stabilną folię, sypki produkt i prostą powierzchnię worka. Podczas uruchamiania profili zamków błyskawicznych, elementów wylewek lub grubych folii prędkość znamionowa spada. Dlatego decyzje o zakupie powinny opierać się na zweryfikowanych testach linii, a nie na specyfikacjach.
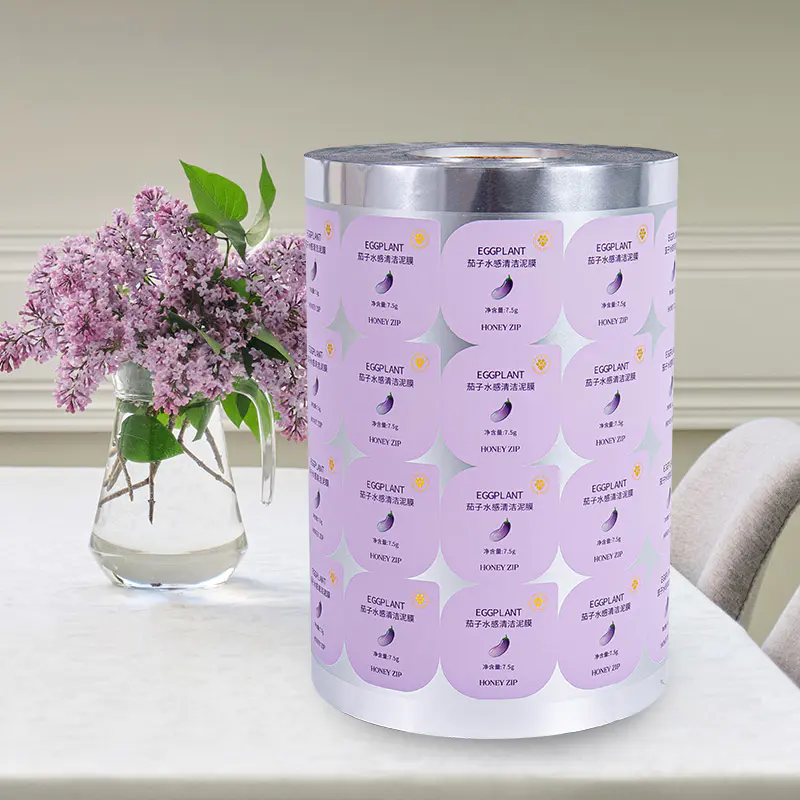
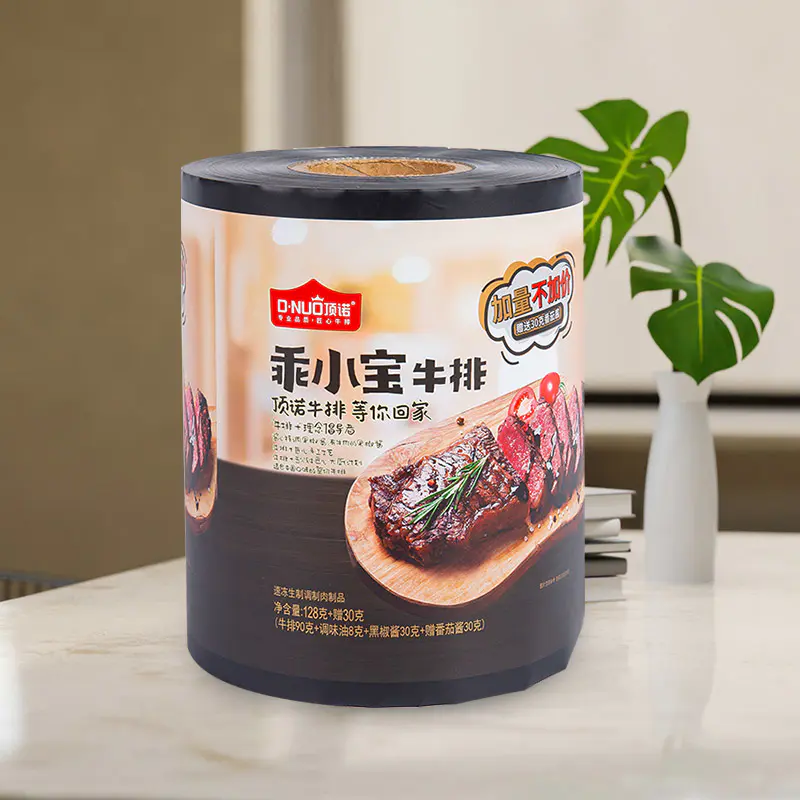
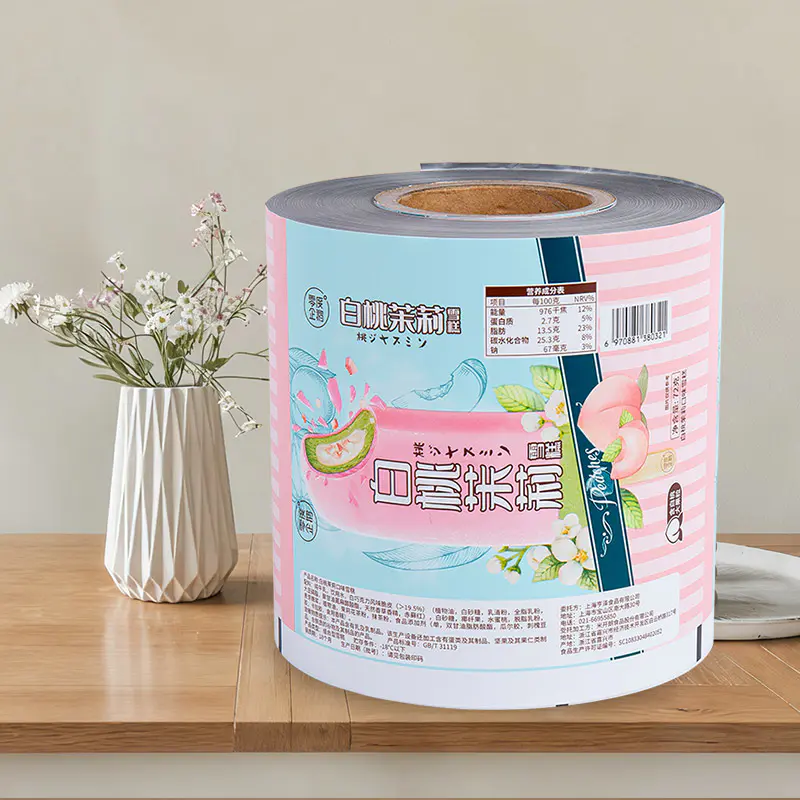
Powszechnym błędnym przekonaniem jest to, że modernizacja ramy maszyny to najszybsza droga do wyższej wydajności. W praktyce linie pakujące tracą największą wydajność pod względem czasu łączenia folii, regulacji szczęk zgrzewających i odrzuconych torebek z powodu nierównej grubości folii. Szybka maszyna VFFS przynosi korzyści tylko wtedy, gdy materiały eksploatacyjne — zwłaszcza zadrukowany materiał rolkowy — utrzymują stabilne napięcie przez kołnierz formujący.
Jak zbudowana jest szybka linia VFFS
Linia pakująca VFFS nie jest pojedynczym urządzeniem. Jest to zsynchronizowany system z pięcioma strefami funkcjonalnymi, z których każda może stać się wąskim gardłem.
Odwijanie i kontrola naprężenia folii
System odwijania przytrzymuje rolkę i podaje folię do maszyny, utrzymując stałe napięcie. Automatyczne sklejarki umożliwiają zmianę rolek bez zatrzymywania linii. W przypadku pracy z dużą prędkością kontrola naprężenia ma większe znaczenie niż rozmiar silnika: folia o zmiennej grubości na wstędze powoduje przesunięcie długości worka, niewspółosiowe zgrzewy i błędy rejestracji druku, które wymuszają ręczną interwencję.
Formowanie kołnierza i rurki
Kołnierz formujący zagina płaską folię wokół rury formującej. Szerokość worka jest blokowana przez średnicę tuby; długość worka jest kontrolowana przez system naciągania folii. Przy dużej prędkości tarcie pomiędzy folią a kołnierzem generuje ciepło i ładunki elektrostatyczne, dlatego materiał kołnierza i wykończenie powierzchni bezpośrednio wpływają na maksymalną prędkość linii. Cięższe folie, takie jak te z warstwami folii aluminiowej, wymagają delikatniejszej geometrii formowania, aby uniknąć śladów zagnieceń, które osłabiają boczne zgrzewy.
Uszczelniające szczęki
Uszczelnienie jest strefą najbardziej wrażliwą na proces. Temperaturę szczęk, czas przebywania i ciśnienie należy dostosować do warstwy uszczelniającej folii. Uszczelniacze polietylenowe i polipropylenowe zachowują się inaczej przy dużych prędkościach cykli. Jeśli maszyna pracuje zbyt szybko, aby szczeliwo dobrze się związało, powstają nieszczelne uszczelki; jeśli temperatura szczęki zostanie ustawiona na zbyt wysoką, nastąpi przepalenie i przyklejenie się folii do szczęki.
System napełniania
Wypełniacz musi dostarczać dokładną dawkę do wnętrza tuby formującej, bez tworzenia się mostków i rozpryskiwania. Wypełniacze ślimakowe są powszechne w przypadku proszków, naważarki wielogłowicowe do granulatów i przekąsek oraz płynne wypełniacze do sosów. Przy dużej prędkości wyzwaniem jest dokładność objętościowa.
Praktyczne implikacje: Maszyna o wydajności 120 worków/min z naważarką wielogłowicową może spaść do 90 worków/min, gdy produkt jest lepki lub ma nieregularne kształty cząstek. Wiele zespołów produkcyjnych pracuje z prędkością o 20–30% niższą od znamionowej w przypadku trudnych produktów, a mimo to osiąga lepszą ogólną efektywność sprzętu niż maksymalne wykorzystanie maszyny.
Cięcie i rozładowanie
Zespół tnący oddziela poszczególne worki i przekazuje je do dalszej obsługi. Noże obrotowe i noże poprzeczne obsługują różne style toreb. W przypadku torebek z dziobkiem lub torebek zapinanych na zamek sekwencja cięcia staje się bardziej złożona i często określa maksymalną prędkość.
Realistyczne zakresy prędkości według rodzaju produktu i formatu torby
Twierdzenia dotyczące prędkości są bardzo zróżnicowane, ponieważ format torby i właściwości produktu wyznaczają pułap. Poniższa tabela podsumowuje realistyczne zakresy obserwowane w przemyśle spożywczym i karmy dla zwierząt domowych, przy zastosowaniu typowych rozmiarów worków.
Liczby te zakładają maszynę jednopasmową ze standardowymi poduszkami lub workami o płaskim dnie. Woreczki z wylewką, profile zamków błyskawicznych i grube laminaty foliowe zmniejszają prędkość o 15–40% ze względu na dodatkową obsługę folii i dłuższe czasy zgrzewania.
Dlaczego jakość folii ogranicza prędkość linii bardziej niż maszyna
Dostawcy folii i konstruktorzy maszyn wspólnie odpowiadają za produkcję liniową, ale folia jest zmienną, która ulega największym zmianom pomiędzy zamówieniami. Kiedy zespół produkcyjny skarży się, że maszyna VFFS „nie może osiągnąć prędkości znamionowej”, podstawową przyczyną jest często rolka folii: różnica grubości, słabe nawinięcie lub niespójna warstwa szczeliwa.
Tolerancja grubości
W przypadku walców formowanych na zimno lub laminowanych tolerancja grubości zazwyczaj mieści się w zakresie od ± 3% do ± 8% w poprzek wstęgi. Folia o odchyleniu ±8% powoduje nierówne składanie i odchylenie długości torby. Wzmacniają to maszyny o dużej prędkości: zmiana odległości rozciągania folii o 1% powoduje proporcjonalnie większy błąd długości worka, gdy maszyna wykonuje cykle 100 razy na minutę. W przypadku produktów objętych regulacjami, takich jak żywność i farmaceutyki, prowadzi to do odrzuconych partii i korekt typu „stop-and-go”.
Wydajność warstwy uszczelniającej
Uszczelniacz to warstwa, która łączy się po podgrzaniu i sprasowaniu. W przypadku linii dużych prędkości preferowane jest szerokie okno uszczelniające: folia powinna tworzyć mocne uszczelnienie w szerokim zakresie temperatur i czasów przebywania. Jeśli uszczelniacz jest zbyt miękki, folia przykleja się do szczęki w wysokich temperaturach; jeśli jest zbyt sztywny, wytrzymałość uszczelnienia spada. Dlatego też strukturę folii opakowaniowej należy określić łącznie z prędkością maszyny, a nie po namyśle.
Właściwości mechaniczne i ciągliwość
Folia musi rozciągać się i składać równomiernie podczas przechodzenia przez kołnierz formujący. Folie wysokobarierowe zawierające folię aluminiową lub EVOH są sztywniejsze i mogą się marszczyć podczas formowania, co osłabia zgrzewy. Bardziej miękkie folie, takie jak struktury na bazie polietylenu, formują się łatwiej, ale może im brakować sztywności potrzebnej w przypadku torebek stojących lub torebek z płaskim dnem.
Praktyczna zasada wyboru: Wybierając folię do linii dużej prędkości, poproś o test symulacyjny ciągnienia lub próbę próbną na rzeczywistej rurze formującej. Oceń trzy kryteria: zgodność długości worka, wytrzymałość zgrzewu przy docelowej prędkości i wady wizualne na kołnierzu formującym. Folie, które przejdą te testy na maszynie próbnej, będą zachowywać się bardziej przewidywalnie na Twojej linii produkcyjnej.
Dopasuj format worka do prędkości maszyny
Każdy styl torby narzuca inny pułap prędkości. Najszybszym formatem jest woreczek z poduszką, ponieważ ścieżka folii jest prosta, a szczęki zgrzewające muszą wykonać jedynie dwa zgrzewy krzyżowe. Woreczek z płaskim dnem wymaga etapu formowania dolnego fałdu, co wydłuża czas przebywania. Do torebki stojącej z zamkiem błyskawicznym potrzebny jest dodatkowy moduł odwijający folię na taśmę zamkową oraz dłuższy odcinek zgrzewający.
Poniższe porównanie pokazuje, jak format worka zmienia praktyczny zakres prędkości dla tego samego produktu typu majonez.
Jeśli Twój produkt jest wrażliwy na ciepło, np. czekolada lub ser, czas zgrzewania musi być dłuższy w niższej temperaturze, co zmniejsza przepustowość. W przypadku mrożonek folia musi wytrzymywać niskie temperatury bez pękania, a kołnierz formujący może wymagać specjalnej powłoki, aby zachować gładkość w niskich temperaturach pokojowych opakowania.
Jak ograniczyć straty prędkości na istniejących liniach
Przed zakupem nowej maszyny większość zakładów może odzyskać 10–20% utraconej prędkości, podejmując działania w pięciu następujących obszarach. Ustrukturyzowany audyt zwykle ujawnia, które z nich jest prawdziwym wąskim gardłem.
1. Jakość rolki filmu
Sprawdź dane miernika grubości na początku, w środku i na końcu każdej rolki. Odchylenie powyżej ±5% często koreluje z błędami długości worka.
2. Wyrównanie szczęk uszczelniających
Nieprawidłowo ustawione szczęki powodują słabe uszczelnienie na jednej krawędzi torby. Co tydzień sprawdzaj wzór uszczelnienia na całej szerokości szczęki.
3. Kalibracja wypełniacza
Jeśli system ważący dryfuje, maszyna automatycznie zwalnia lub uruchamia pojemniki na odrzuty. Kalibracja przy zmianie przełożenia.
4. Kontrola statyczna
Elektryczność statyczna przyciąga pył filmowy do kołnierza formującego i powoduje nieprawidłowe zarejestrowanie uszczelek. Paski antystatyczne szybko się zwracają.
5. Procedura łączenia
W przypadku awarii spawów lub operatorów zatrzymujących się na ręczne łączenie, za każdym razem na linii traci się równowartość 5–10 worków. Automatyczne łączniki są standardowym ulepszeniem dla linii dużych prędkości.
Najwyższy zwrot z inwestycji wynika zwykle ze specyfikacji folii, a nie z maszyny. Folia opakowaniowa zoptymalizowana pod kątem rozmiaru tuby formującej, szerokości szczęk zgrzewających i temperatury napełniania produktu może zwiększyć wydajność linii bardziej niż jakiekolwiek ulepszenie elektroniki.
Wybór odpowiedniego dostawcy folii do szybkich systemów VFFS
Ponieważ folia jest zmienną decydującą o wydajności przy dużych prędkościach lub ją zakłóca, proces oceny dostawcy ma znaczenie. Kompetentny dostawca opakowań elastycznych powinien być w stanie zapewnić:
- Dane dotyczące tolerancji grubości dla każdej partii, a nie tylko certyfikat zgodności.
- Wyniki testu wytrzymałości uszczelnienia w temperaturze i czasie przebywania odpowiadającym ustawieniom urządzenia.
- Formułowanie rekomendacji : kąt kołnierza, sztywność folii i ograniczenia prędkości rysowania dla każdej konstrukcji.
- Przytnij historię odpadów : ile metrów folii zostało odrzuconych przez konwerter przed wysyłką.
W przypadku firm zajmujących się opakowaniami do kawy, torebkami na karmę dla zwierząt domowych czy torebkami na mrożonki struktura folii musi także posiadać odpowiednie właściwości barierowe. Na przykład szybka linia produkująca torebki kawy o masie 250 g potrzebuje folii o niskim współczynniku przenikania tlenu i skutecznego zaworu odgazowującego. Szybko działająca linia nie zapewnia dodatkowego czasu na odpowietrzenie, dlatego konstrukcja worka musi uwzględniać zachowanie produktu w postaci gazu. Nasz asortyment torebek do pakowania kawy obejmuje konstrukcje laminowane i gładkie, które są sprawdzane na maszynach o dużej prędkości.
W przypadku przejścia z wolniejszej linii na linię VFFS o dużej prędkości, rozsądne jest przeprowadzenie próby pilotażowej z dokładną strukturą folii i rozmiarem worka, jaki zamierzasz zastosować. Wydajność produkcji należy mierzyć przy tym samym systemie napełniania, temperaturze uszczelniania i warunkach środowiskowych, jakie obowiązują w Twojej fabryce. Próba, podczas której sprawdzana jest maszyna tylko na biegu jałowym, niewiele mówi.
Ramy decyzyjne: czy rzeczywiście potrzebujesz szybszej maszyny?
Prosty test pomaga określić, czy wąskim gardłem jest maszyna, czy proces poprzedzający/dalszy. Uruchom linię na jedną pełną zmianę i zapisz utracony czas w następujących kategoriach:
- Czas łączenia/zmiany rolki
- Regulacja uszczelnienia ze względu na różnice w folii
- Zacięcia spowodowane systemem napełniania
- Worki odrzucone z powodu nieszczelności plomb lub wad druku
- Przełączanie pomiędzy różnymi rozmiarami worków
Jeśli więcej niż 30% straconego czasu pochodzi z kategorii 1, 2 i 4, nowa rama maszyny nie rozwiąże problemu. Rynek szybkich VFFS jest już dobrze rozwinięty: większość maszyn w zakresie 60–120 worków/min jest już dojrzała mechanicznie. Różnica między dobrą a przeciętną linią polega na jakości integracji folii, wypełniacza i systemu uszczelniającego.
W przypadku produkcji karmy dla zwierząt domowych, gdzie waga worków waha się od 1 kg do 15 kg, siła podnoszenia i obsługa folii stają się czynnikami ograniczającymi. A asortyment toreb do pakowania karmy dla zwierząt domowych pasujący zarówno do formatów poduszkowych, jak i płaskodennych, może uprościć wymianę i zmniejszyć liczbę wariantów folii przechowywanych w magazynie.
W przypadku mrożonek folia musi pozostać elastyczna w niskich temperaturach i być odporna na przekłucia ostrymi krawędziami, takimi jak kości lub mrożone muszle owoców morza. The asortyment torebek do pakowania mrożonek jest zbudowany w oparciu o wysokobarierowe i odporne na niskie temperatury laminaty, które niezawodnie pracują na liniach VFFS.
Pośrednie wskaźniki wydajności warte śledzenia
Najczęstszym błędem w ocenie linii pakującej jest mierzenie tylko worków na minutę. Przy dużej prędkości wskaźniki pośrednie przewidują problemy wcześniej i korelują z całkowitym kosztem na torbę.
Powyższy wykres przedstawia reprezentatywną alokację przyczyn przestojów w średniej wielkości zakładzie pakowania żywności. Strojenie uszczelnień i łączenie folii zajmują więcej czasu niż sama rama maszyny. Zmniejszenie tych dwóch strat poprzez lepszą konsystencję filmu ma bezpośredni wpływ na wydajność.
Uwagi dotyczące zgodności i konserwacji
Szybkie maszyny VFFS nakładają szczególne obowiązki w zakresie bezpieczeństwa żywności i konserwacji. W przypadku folii do kontaktu z żywnością dostawcy mają obowiązek przedstawić deklaracje zgodności z przepisami obowiązującymi na rynkach, na których opakowanie będzie sprzedawane. Zespoły produkcyjne powinny sprawdzić, czy deklaracja dostawcy folii obejmuje rzeczywisty zakres temperatur pracy szczęk zgrzewających, a nie tylko zamierzoną temperaturę przechowywania pakowanego produktu.
Testowanie integralności uszczelnienia
Przy dużych prędkościach cykli okno uszczelniające zwęża się. Podejście kontrolowane przez proces obejmuje rutynowe testy na rozerwanie lub testy spadku ciśnienia na gotowych workach. Jeśli odsetek odrzutów wzrośnie powyżej 1,5% całkowitej produkcji, przed kontynuowaniem serii należy ponownie sprawdzić parametry uszczelnienia i partię folii.
Harmonogram konserwacji zapobiegawczej
- Codziennie : sprawdzić powierzchnię szczęk pod kątem resztek folii, sprawdzić ciśnienie powietrza, sprawdzić kołnierz formujący pod kątem zarysowań.
- Co tydzień : zmierzyć szerokość zgrzewu na worku, sprawdzić grubość folii, sprawdzić wytrzymałość połączenia.
- Miesięcznie : sprawdź układ podciśnieniowy, sprawdź ustawienie paska napędowego, sprawdź przetworniki napięcia.
Szczegółowe wytyczne dotyczące procedur kontroli materiałów opakowaniowych do żywności można znaleźć w naszym dokumencie artykuł na temat kontroli toreb do pakowania żywności .
Firmy zaopatrujące się u dostawców zagranicznych powinny również potwierdzić, że struktura folii jest zgodna z przepisami dotyczącymi recyklingu i gospodarki odpadami obowiązującymi na ich rynku docelowym. Jednomateriałowe struktury PE są łatwiejsze w recyklingu niż wielowarstwowe struktury foliowe, mają jednak inną sztywność i właściwości barierowe. Kompromis należy ocenić wspólnie z dostawcą maszyny i konwerterem folii.
Czego różne branże oczekują od szybkiej linii VFFS
Udział w rynku aplikacji VFFS (przykładowo)
Jedzenie — 40%
Karma dla zwierząt domowych i żywienie zwierząt — 30%
Higiena osobista i chemia gospodarcza — 20%
Farmaceutyki i wyroby medyczne — 10%
Żywność pozostaje największym użytkownikiem szybkich maszyn VFFS, ponieważ przekąski i produkty w proszku dobrze nadają się do opakowań w postaci poduszek. Segment karmy dla zwierząt domowych szybko się rozwija, szczególnie w przypadku marek premium korzystających z torebek o płaskim dnie zamykanych na zamek błyskawiczny. W produktach higieny osobistej zwykle stosuje się torebki z wylewką przypominające butelki, które wymagają wolniejszej maszyny, ale zapewniają wyższe marże. Chociaż prędkość maszyny ma znaczenie w każdej branży, optymalna prędkość ekonomiczna jest inna: wysokomarżowy produkt kosmetyczny może uzasadniać niższą wydajność na godzinę, podczas gdy niskomarżowy produkt przekąskowy zależy od maksymalnej przepustowości.
Praktyczne kroki w celu połączenia szybkiego projektu VFFS
Poniższa sekwencja jest używana przez inżynierów zajmujących się pakowaniem, którzy pozyskują zintegrowane rozwiązania, a nie samodzielne maszyny.
- Zdefiniuj docelową torbę i produkt : dokładne wymiary, zakres wagowy, temperatura napełniania i wymagany okres przydatności do spożycia.
- Ustaw realistyczną docelową prędkość : uwzględnia różnice w gęstości produktu i zmianę rozmiaru worka.
- Wybierz strukturę filmu : określić wymagania dotyczące bariery, rodzaj szczeliwa i sztywność mechaniczną.
- Przeprowadź próbę formowania i uszczelniania z rzeczywistą folią na maszynie dopasowanej do rozmiaru rury formującej.
- Sprawdź dokładność wypełniacza z docelową prędkością i sprawdzić, czy system dozowania mieści się w tolerancji wagowej.
- Udokumentuj okno uszczelnienia : zapisz dopuszczalny zakres temperatury szczęk przy docelowej prędkości w celu przyszłego rozwiązywania problemów.
- Zaplanuj procedury zmiany : zaprojektuj kołnierze szybkozłączne, wstępnie ustawioną szczelinę szczękową i ustandaryzowane praktyki łączenia.
Ta kolejność dotyczy w równym stopniu 250 g torebki z kawą i 15 kg torebki z karmą dla zwierząt domowych. Różnica polega jedynie na sztywności folii i rozmiarze rury formującej. Więcej informacji na temat czynników wyboru można znaleźć w artykule na temat specyfikacje dolnej folii do termoformowania wyjaśnia, w jaki sposób właściwości folii zmieniają się w zależności od rodziny materiałów i dlaczego ten sam skład żywicy zachowuje się inaczej w procesach formowania, wypełniania, zgrzewania i termoformowania.
Kiedy współpracujesz z dostawcą folii, który rozumie maszynową stronę równania, cały projekt staje się szybszy. Dedykowany dostawca zapyta o średnicę rury formującej, szerokość szczęk zgrzewających i docelową częstotliwość cykli, zanim zarekomenduje konstrukcję. Jest to poziom precyzji, który zapewnia spójną pracę szybkiej linii VFFS.
Ostateczny werdykt: co należy traktować priorytetowo, aby zapewnić sukces szybkiego systemu VFFS
Zacznij od produktu i formatu worka, następnie wybierz strukturę folii pasującą do systemu zgrzewania maszyny, a następnie sprawdź prędkość próbnie. Sama maszyna jest najbardziej dojrzałym elementem linii. Folia, wypełniacz i zdolność operatora do dokonywania przezbrojeń to obszary, w których pojawiają się prawdziwe korzyści.
Jeśli Twój zespół rozważa przejście na wyższe prędkości pakowania, poproś przetwórcę folii o szczegółowe dane dotyczące tolerancji grubości, okna zgrzewania i zachowania podczas formowania. Bez tych danych szybka maszyna po prostu działa wystarczająco szybko, aby szybciej wytwarzać defekty. Dzięki niemu uzyskasz wyniki, jakich oczekuje Twój biznesplan.
Nasz zespół produkcyjny w Shengchang współpracuje z przetwórcami i właścicielami marek w celu opracowania rozwiązań w zakresie folii i toreb, które odpowiadają parametrom ich linii VFFS. Jeśli rozpoczynasz wprowadzanie na rynek nowego produktu lub modernizujesz istniejącą linię, strona kontaktowa to bezpośredni kanał, na którym można omawiać prędkości maszyn, specyfikacje folii i próby formatu worków.