PL

Twoja linia VFFS ma wydajność 120 worków na minutę, ale rzeczywista przepustowość ogranicza się do 85. Maszyna może być idealnie ustawiona, serwonapędy mogą być nowe, a operator może być doświadczony. W większości audytów prawdziwym ograniczeniem jest rolka folii przechodząca przez kołnierz formujący.
Wysoka prędkość sygnału wyjściowego VFFS zależy od konsystencji filmu. Stabilny współczynnik tarcia, wąska tolerancja grubości i szerokie okno zgrzewane mają większe znaczenie niż moc silnika. Jeśli te parametry będą się wahać, żadna modernizacja maszyny nie utrzyma prędkości linii.
Jak działają szybkie maszyny VFFS i co musi robić film
Pionowa maszyna do formowania i napełniania naciąga folię na kołnierz formujący, zgrzewa wzdłużnie tylny szew, a następnie dodaje zgrzew krzyżowy podczas napełniania produktu. Przy 100-120 cyklach na minutę folia musi przesuwać się równomiernie, tworzyć kwadratową poduszkę i natychmiast zamykać się bez przepalania.
Przy dużej prędkości kołnierz formujący staje się narzędziem precyzyjnym. Folia musi się zginać bez marszczenia, ślizgać się bez sklejania i nadal zachowywać pasowanie druku. Niewielkie różnice w naprężeniu wstęgi są wzmacniane, gdy maszyna wykonuje cykle co pół sekundy.
Współczynnik tarcia
Współczynnik COF folii do metalu wynoszący 0,2-0,35 zapobiega drganiom w rurze formującej. Jeśli COF wzrasta po połowie zmiany, zmienia się rozstaw worków i fotocyty przestają się rejestrować.
Tolerancja grubości
Odchylenie wskaźnika powyżej ±5% zmienia czas zgrzewania i objętość worka. Na liniach dużych prędkości skok o średnicy 10 µm w strefie uszczelnienia poprzecznego powoduje osłabienie lub przepalenie uszczelek.
Okno zgrzewane
Okno zgrzewania wynoszące 20°C lub więcej pozwala zgrzewarce pracować w szerokim zakresie temperatur, więc krótkie przerwy nie powodują zgrzewania na zimno ani przypalania folii.
Sztywność i odkształcalność
Folia musi utrzymywać swój kształt wokół kołnierza formującego. Struktury wielowarstwowe z folią nylonową lub aluminiową zapewniają moduł niezbędny do stabilnego formowania worków przy dużych prędkościach cykli.
Struktura filmu a wydajność VFFS przy dużej szybkości
Nie każda elastyczna folia jest przeznaczona do dużych prędkości VFFS. Struktura określa, w jaki sposób ciepło jest pochłaniane, jaką siłę może wytrzymać uszczelka i jak równomiernie przesuwa się folia. Proste porównanie pomaga ustalić realistyczne oczekiwania.
W przypadku wymagających linii współwytłaczane folie PA/PE równoważą sztywność i szybkość zgrzewania. A 7-warstwowa folia termoformująca PA/PE może utrzymać wydajność bariery, wytrzymując naprężenia mechaniczne podczas formowania z dużą prędkością. Produkty wrażliwe na tlen, takie jak mielona kawa lub orzechy, wymagają warstwy barierowej EVOH lub nylonu; żywice te zwiększają również odporność na przebicie, co skraca przestoje spowodowane pęknięciami folii w rurze formującej.
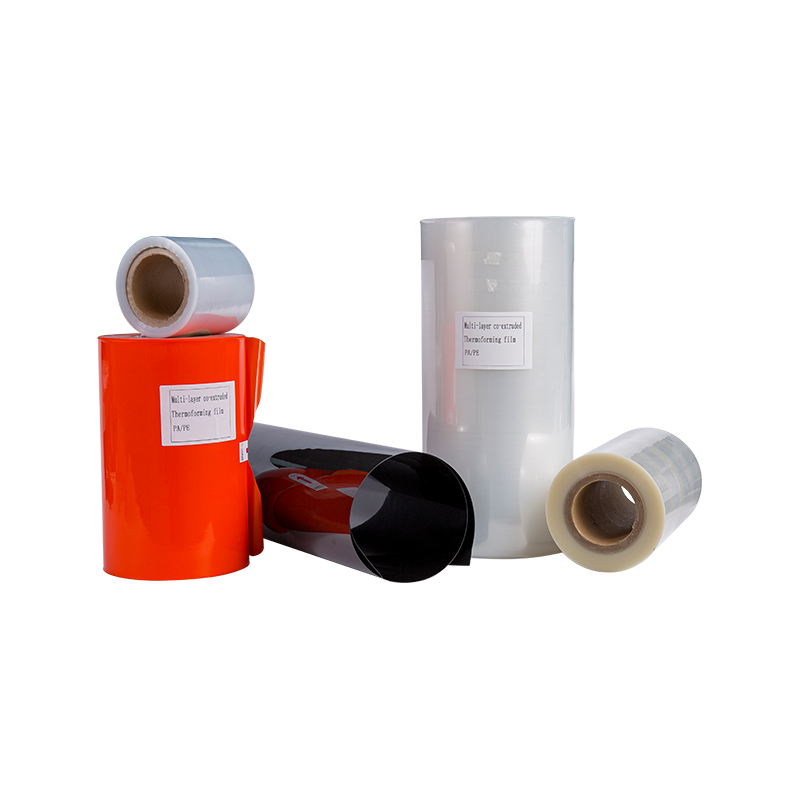 Sprzedaż hurtowa 7-11 warstw folii do termoformowania PA/PE z ogólną barierą Dostawcy, Com SC Shanghai - Chiny 7-11 warstw folii PA/PE do termoformowania z barierą ogólną Dostawcy i firma, hurtownia 7-11 warstw folii PA/PE... Zobacz produkt →
Ukryte wskaźniki: tolerancja grubości i integralność uszczelnienia
Prędkość to tylko jedna część równania. Ukrytym kosztem szybkich systemów VFFS są odpady powstałe w wyniku zmian grubości. Folia o średniej grubości 80 µm, ale posiadająca pełną tolerancję ±10%, powoduje zmienne czasy przebywania uszczelnienia i zmianę wymiarów worka.
Powyższe słupki przedstawiają względną stabilność integralności uszczelnienia na linii obsługującej 100 opakowań na minutę. Węższe pasma oznaczają mniej odrzuconych worków podczas zmiany i bardziej przewidywalną wydajność.
Okno zgrzewane wpływa również na szybkość działania linii. Szerokie okno pozwala zgrzewarce pracować w niższej temperaturze, zachowując jednocześnie pełną wytrzymałość zgrzewu. Zmniejsza to zniekształcenia folii wokół obszaru zgrzewu i poprawia wygląd gotowej torby.
Gdzie szybki system VFFS zapewnia największą wartość
Opakowania VFFS o dużej szybkości dominują w kategoriach produktów, które wymagają stałej wagi worków, dużych objętości dziennych i solidnej ochrony półki.
Palarnie kawy ufają szybkiemu systemowi VFFS w przypadku torebek z kawą pełnoziarnistą i mieloną, ponieważ w procesie tym nie ma dostępu powietrza przed ostatecznym zgrzaniem. Typowym rozwiązaniem jest torebka kawy o wadze 250 g–1 kg z jednokierunkowym zaworem odgazowującym. Przy prędkości 100–120 worków na minutę folia wymaga sztywnej konstrukcji z płaskim dnem lub fałdą boczną, która umożliwia niezawodne otwieranie pod rurką napełniającą. Nasz opcje torebek z kawą o dużej szybkości połącz folię barierową z niestandardowym nadrukiem, aby zachować wysoki poziom atrakcyjności na półce bez spowalniania linii.
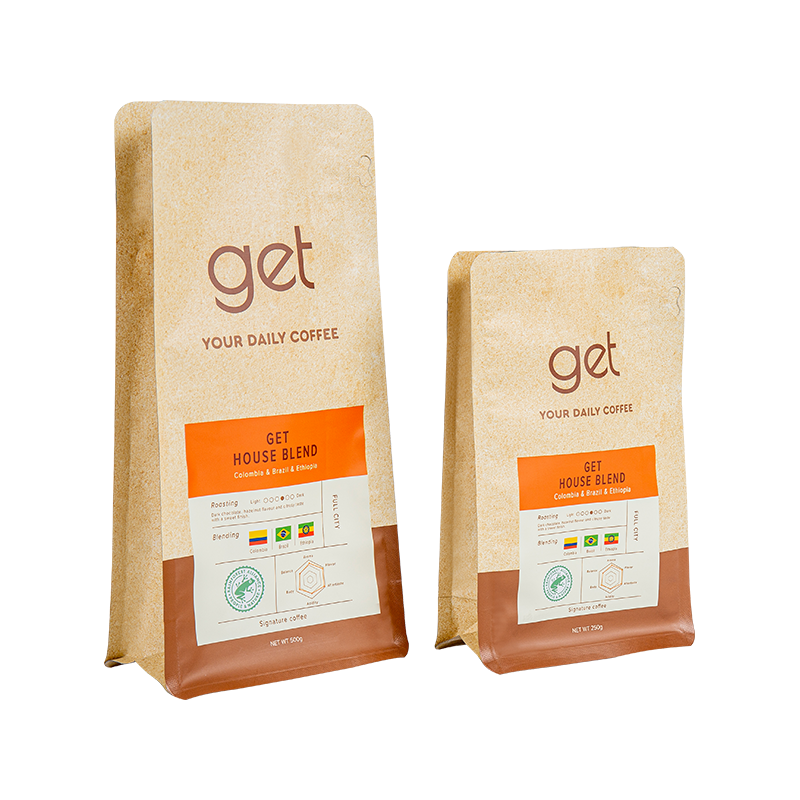 Hurtownie 250g, 500g, 1 kg Dostawcy torebek do pakowania ziaren kawy, firma - SC Shang SC Shanghai - Chiny 250g, 500g, 1 kg Torby do pakowania ziaren kawy Dostawcy i firma, hurtownia 250g, 500g, 1 kg Torby do pakowania ziaren kawy, T... Zobacz produkt →
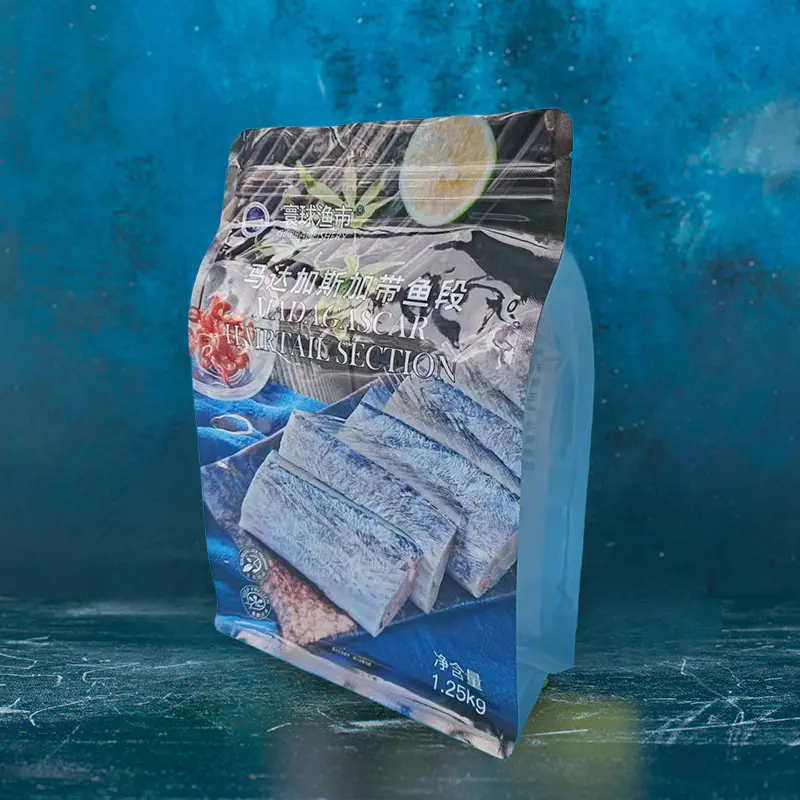
Mrożone owoce morza i przetwórcy mięsa również polegają na szybkich systemach VFFS w przypadku indywidualnie głęboko mrożonych filetów i krewetek. Folia musi wytrzymać niskie temperatury i ostre krawędzie. A Wysokobarierowa torebka na mrożone owoce morza z warstwami zapobiegającymi przebiciu i niskotemperaturowymi uszczelkami termicznymi, jest przeznaczony do takich warunków pracy.
 Hurtowi dostawcy torebek z mrożonymi owocami morza o wysokiej barierze, firma - SC Shanghai New M SC Shanghai - Chiny Dostawcy i firma toreb z mrożonymi owocami morza o wysokiej barierze, hurtownia torebek z mrożonymi owocami morza o wysokiej barierze, torby na mrożone owoce morza ... Zobacz produkt →
Producenci przysmaków dla zwierząt stosują szybkie systemy VFFS do małych torebek z zamkami błyskawicznymi lub nacięciami. Folia musi być wystarczająco sztywna, aby otworzyć zamek błyskawiczny przy dużej prędkości, co często wymaga konstrukcji z płaskim dnem. Marki przekąsek często preferują folię drukowaną cyfrowo w opakowaniach promocyjnych; opcja niskiego MOQ pozwala im przetestować nowy projekt bez konieczności angażowania się w pełny ładunek ciężarówki.
Praktyczny proces dopasowywania folii do szybkiej linii VFFS
Wybór elastycznego opakowania do szybkich opakowań VFFS nie rozpoczyna się od tekstury czy koloru folii. Zaczyna się od parametrów linii i ograniczeń produktu.
Krok 1: Określ prędkość i rozmiar worka
Rejestruj docelowe pakiety na minutę, szerokość worka i czas osadzania produktu. To ustala wymiary kołnierza formującego i okno przebywania uszczelki.
Krok 2: Przyporządkuj właściwości folii do potrzeb linii
Sprawdź współczynnik COF, tolerancję grubości, zakres temperatur zgrzewania i sztywność w stosunku do limitów zalecanych przez dostawcę maszyny.
Krok 3: Przeprowadź szczelny test z produktem
Użyj rzeczywistej prędkości napełniania i temperatury produktu. Sprawdź wymiary worka, wytrzymałość uszczelnienia i gromadzenie się kurzu na rurze formującej.
Krok 4: Monitoruj i dostosowuj
Śledź ilość złomu, rejestrację fotocytów i odporność na uszczelnienia. W przypadku folii współwytłaczanych, dolny przewodnik po specyfikacji folii do termoformowania podaje przydatne wartości referencyjne do projektowania skrajni i barier.
Z punktu widzenia kosztów folia o węższej tolerancji grubości zmniejsza ilość złomu o 1-2% na zmianę. Na linii pracującej z szybkością 100 worków/min przez 20 godzin redukcja złomu o 2% równa się w przybliżeniu 2400 dodatkowych worków nadających się do sprzedaży dziennie. Oszczędność ta zwykle przewyższa nieco wyższą cenę wysokowydajnej folii współwytłaczanej.
Kontrole konserwacji i zgodności
Nawet najlepsza folia nie jest w stanie zrekompensować zaniedbanych szczęk uszczelniających ani zużytych kołnierzy formujących. Rutynowe kontrole chronią zarówno prędkość linii, jak i bezpieczeństwo produktu.
- Kalibracja temperatury i ciśnienia zgrzewu na początku każdej zmiany. Użyć termopary na powierzchni szczęki zgrzewającej.
- Co 30 minut mierz wymiary worka i wytrzymałość na odrywanie uszczelnienia. Zapisz wartości w certyfikacie partii folii.
- Sprawdź, czy współczynnik tarcia folii mieści się w zakresie określonym przez dostawcę w całej rolce. Wysokie odczyty COF powodują zmianę długości worka.
- Sprawdź zgodność gotowej torby z przepisami dotyczącymi kontaktu z żywnością. Obejmuje to limity migracji, bezpieczeństwo farb drukarskich oraz wymagania FDA lub UE dotyczące rynku docelowego.
Udokumentowane certyfikaty folii powinny zawierać profil grubości, wytrzymałość zgrzewu, współczynnik COF i współczynnik przepuszczalności pary wodnej. Gdy linia się zatrzyma lub pojawi się skarga konsumenta, dane te pomagają ustalić, czy przyczyną problemu jest folia, maszyna czy produkt.
Nasze wewnętrzne procedury kontroli jakości łącz kontrolę przychodzących folii, kontrolę pieczęci online i testowanie gotowych toreb. Dlatego możemy udokumentować tolerancję grubości i wydajność uszczelnienia, zanim rolka dotrze do Twojej maszyny.
Wysoka prędkość VFFS to nie tylko maszyna. Folia to zmienna, która decyduje o tym, czy osiągniesz 110 worków na minutę, czy zadowolisz się 80. Określ prędkość linii, cele barierowe i ograniczenia produktu, a następnie zweryfikuj folię w rzeczywistych warunkach produkcji. Nawiąż współpracę z dostawcą opakowań elastycznych, który może zapewnić spójne rolki i udokumentowane dane dotyczące jakości.